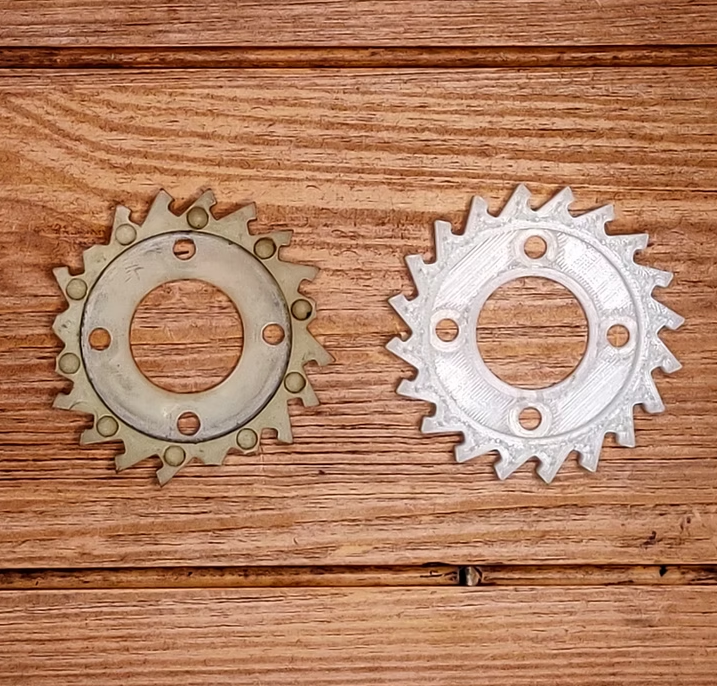
“为什么这个齿轮装上去就卡死?”“卡扣一掰就断?”“活铰折两次就裂?”其实,问题往往不在打印机,而在设计阶段没有为3D打印工艺留好余量。今天无锡3D打印厂家——无锡麦客信息就来总结这三类“高翻车率”零件的设计和打印避坑指南,希望能帮助到大家。
一、3D打印齿轮:别只画标准件,要留“打印间隙”
齿轮是最容易“看起来没问题,装起来就卡”的零件。3D打印不是CNC,也不是注塑,材料收缩、层纹、喷嘴路径都会影响最终尺寸。
避坑重点:
l 齿侧间隙要留够
普通FDM打印齿轮,齿侧总间隙建议从0.1—0.2mm起步;小模数齿轮更要谨慎。间隙太小会卡死,太大则回程间隙明显。
l 中心距和轴孔要补偿
轴孔配合不要按理论尺寸直接打。建议先留0.15—0.3mm配合余量,再根据实际设备测试修正。需要转动顺畅的,可做成D形孔、六角孔或加铜套。
l 打印方向决定强度
齿轮尽量平放打印,让轴线竖直,齿形在XY平面内成型,层间弱面不直接承受齿根弯曲。立着打印的齿轮,齿很容易沿层间断裂。
l 材料别选错
PLA刚性高但脆,适合展示件;PETG、ABS、尼龙、韧性树脂更适合功能测试。若要做耐磨齿轮,尼龙、POM、尼龙加玻纤等材料更值得考虑。
l 先打测试齿
大批量前,先打1—2个测试件验证中心距、齿隙和噪音。在苏无锡3D打印公司的日常案例中,很多齿轮问题靠一次测试件就能提前发现。
二、3D打印卡扣:弹性来自长度,不是一味减薄
卡扣设计最常见的问题是:为了“好扣”,把悬臂梁做得又薄又长,结果一装就断。FDM打印件层间强度有限,卡扣根部又是应力集中区,必须认真对待。
避坑重点:
1. 根部必须加圆角
悬臂梁与基座连接处不要是直角,建议加R0.5—1mm以上圆角,减少应力集中。
2. 用长度换弹性,别用薄度换弹性
想增加弹性,优先增加悬臂梁长度,而不是无限减薄。太薄的卡扣在打印时还容易缺料、翘曲。
3. 打印方向要“横着长”
尽量让悬臂梁在XY平面内水平成型,避免竖直打印。竖直打印时,卡扣受力方向容易沿层间撕裂。
4. 扣合量先小后大
初始扣合量可从0.2—0.4mm试起,装配处加倒角或斜导面。需要反复拆装的卡扣,建议用尼龙、PETG、TPU或韧性树脂。
5. 别忽略装配公差
卡扣不是单独存在的,它和外壳、盖板、对手件都有配合。最好把整套装配件一起打印验证,这也是我们无锡3D打印厂家在DFM评审时最常提醒客户的一点。
三、3D打印活铰:材料选对,成功一半
活铰一体成型很诱人,但也是最挑材料和方向的结构。PLA、普通光敏树脂做活铰,往往折几次就白化、开裂。想做出能反复弯折的活铰,必须从材料、厚度、方向和切片一起控制。
避坑重点:
l 材料优先选PP、TPU、尼龙
PP和TPU韧性好,适合FDM活铰;尼龙通过SLS/MJF打印,各向同性更好,是活铰的优选。普通树脂偏脆,除非用柔性树脂。
l 厚度要克制
活铰薄片常见参考厚度在0.4—0.8mm左右,具体看材料和弯折次数。太厚折不动,太薄易撕裂。
l 弯曲区要圆滑过渡
活铰两端不要突然变厚,建议用圆弧过渡,长度留2—5mm以上,让应力分散。
l 打印方向别搞反
尽量让活铰薄片在XY平面内成型,避免竖打导致层间受拉分层。切片时还要确认走线方向、层高和温度,最好让有经验的工程师帮你判断。
l 先做疲劳测试
活铰不是“能折一次”就行。建议打完后连续弯折几十次到上百次,观察是否发白、分层、开裂。功能件一定要测试,不能只看外观。
四、通用避坑清单:齿轮、卡扣、活铰都适用
壁厚别太薄,功能件建议1.2mm以上,受力区更厚;
尖角改圆角,减少应力集中;
公差先预留,再通过测试件修正;
打印方向决定强度,别只盯着尺寸;
材料按功能选,不按颜色选;
装配件最好成套打印,避免单件尺寸漂移;
找有DFM能力的无锡3D打印厂家,提前发现设计问题。
作为无锡3D打印公司,我们不只是“帮你把模型打出来”,更会从齿轮配合、卡扣弹性、活铰寿命、打印方向、材料选择和后处理上给你建议。欢迎随时联系我们:18042677785(贾经理),发送STEP/STL图纸、材料要求、数量和精度,我们的技术工程师会为您提供一对一的服务,保证满足您的需求!